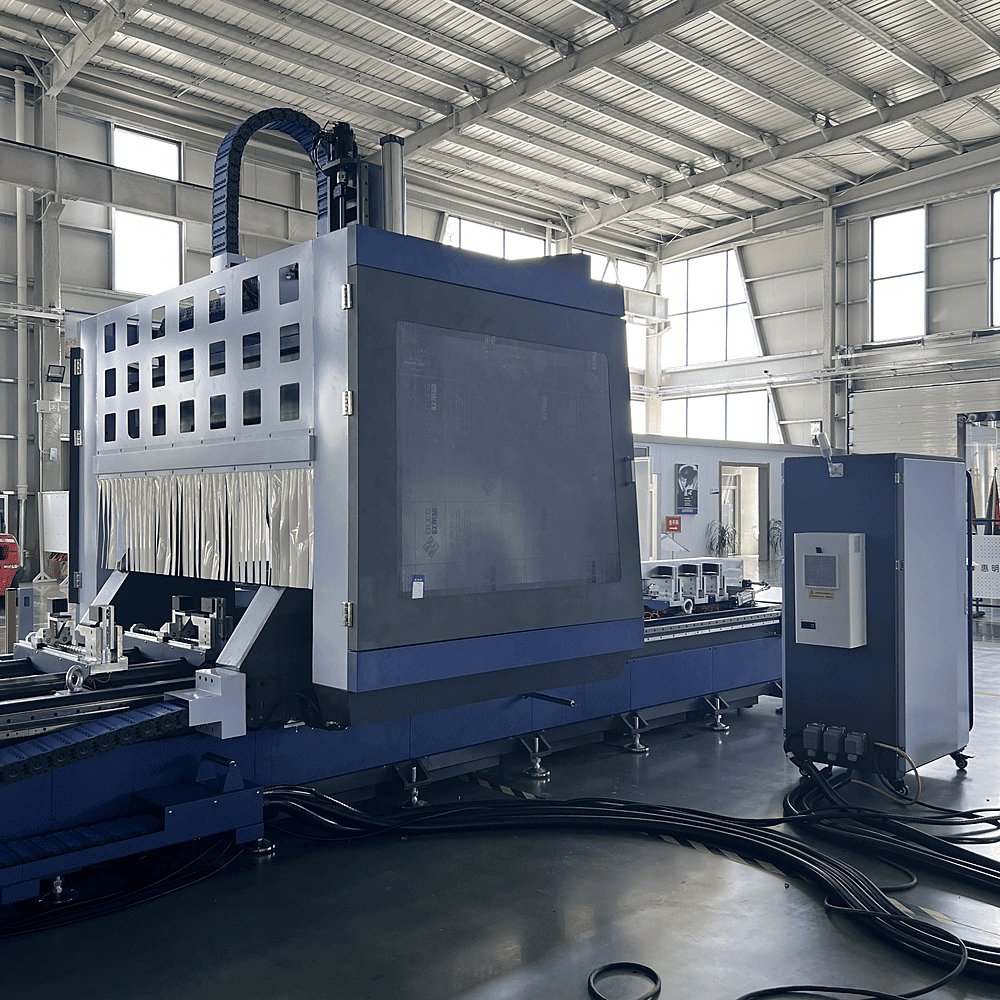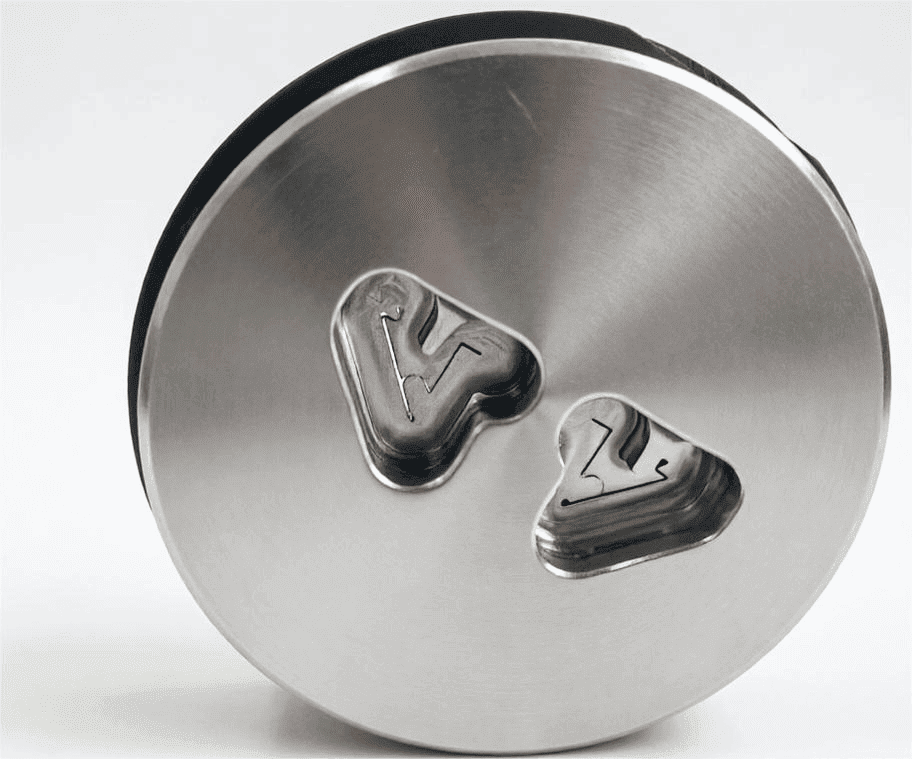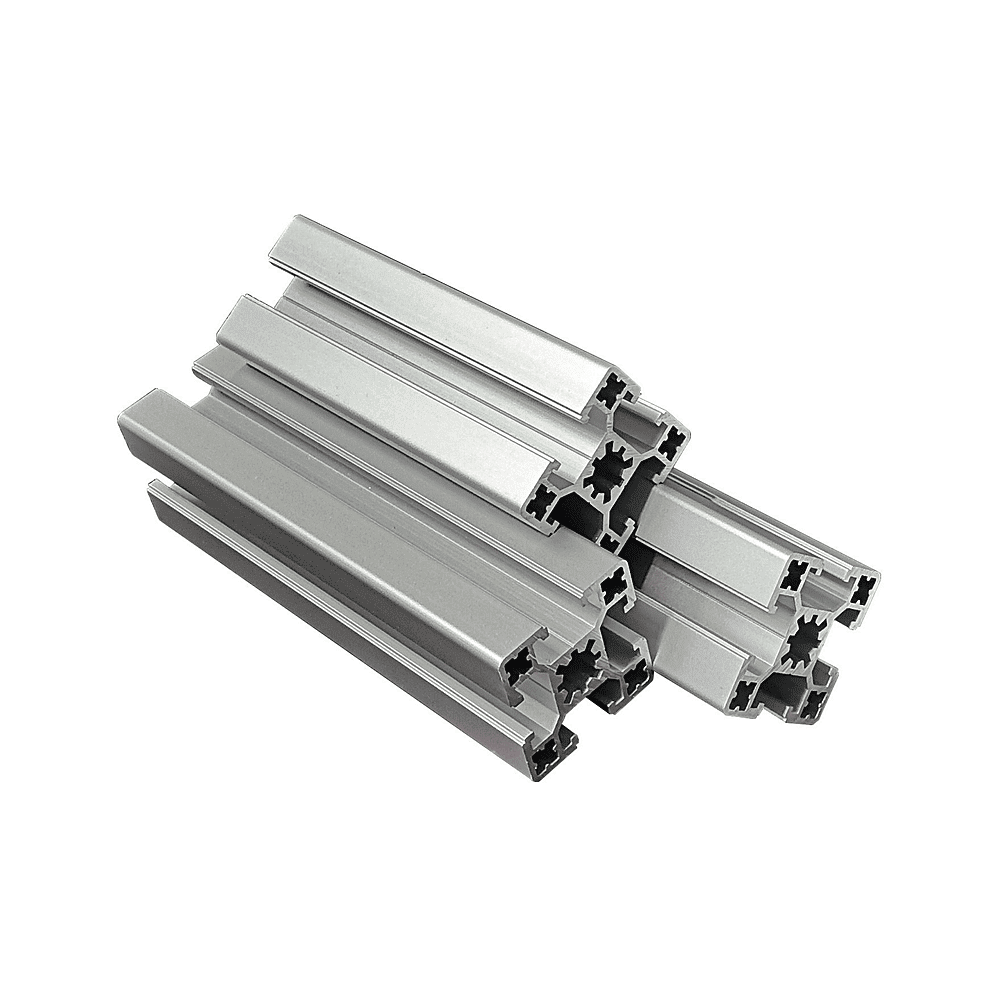
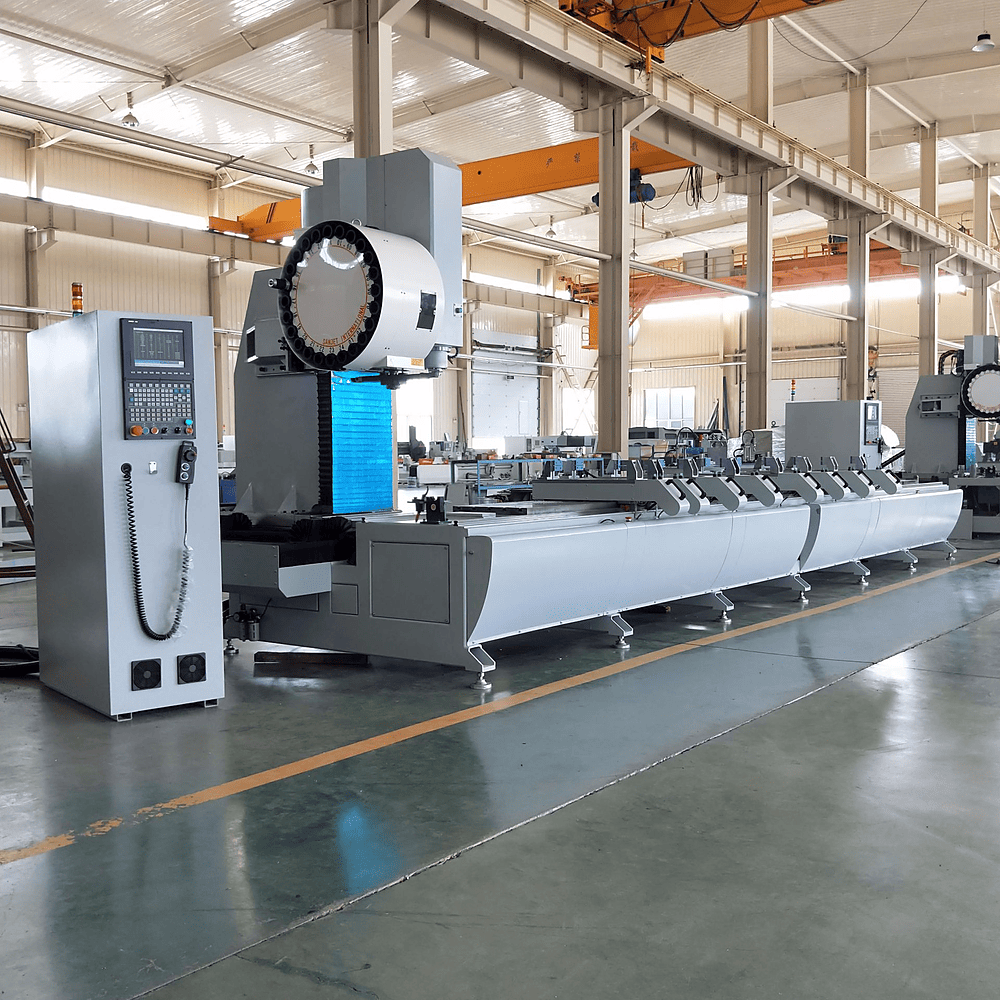
挤压出来的型材只是半成品,尺寸、孔位、台阶与表面状态要靠深加工落定。我们按图做锯切、CNC 铣削、钻孔攻牙、冲压与去毛刺,把型材直接做成可上线的结构件或散热件。
以下为常规供货范围,超出范围的截面、牌号与公差可按图评估。
| 加工长度 | ≤6m(双工作台加工中心) |
|---|---|
| 铣削公差 | ±0.05mm(常规 ±0.1mm) |
| 钻孔范围 | φ2—φ30mm,位置度 ±0.1mm |
| 攻牙规格 | M3—M12 |
| 锯切 | 45°/90°,长度公差 ±0.5mm |
| 冲压 | 200T 冲床,可做冲孔、折弯、压铆 |
| 表面 | 去毛刺、拉丝、喷砂、局部保护氧化 |
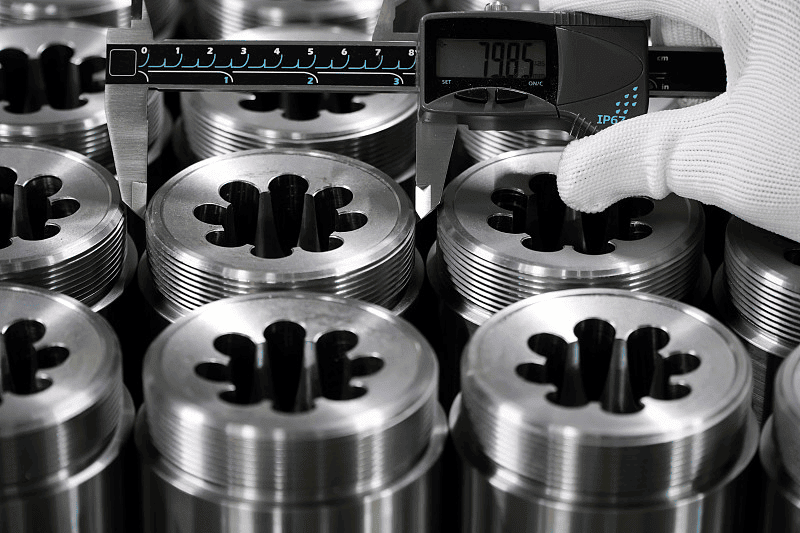
| 检测 | 卡尺、塞规、投影仪、首件全尺寸报告 |
同一个品类在不同设备上的取法不同,下面按场景说明关键控制点。
贴合面铣平、器件孔、安装台阶一次完成。
型材立柱开槽、端面攻牙,直接进入装配。
锯切角度、走线孔与透镜安装位加工。
按图纸做让位、缺口与配合面,减少现场二次加工。
批量稳定靠的是过程控制,不是最后挑货。
首件全尺寸确认并留样,批量按 2 小时抽检一次。
长件加工前校直,装夹用多点压紧,避免让刀与振纹。
去毛刺后手感与目视双检,锐边不做残留。
模具评估、齿形建议与挤压可行性判断不收费。常规截面可当天回复,定制件三个工作日内给出工艺路线与报价区间。