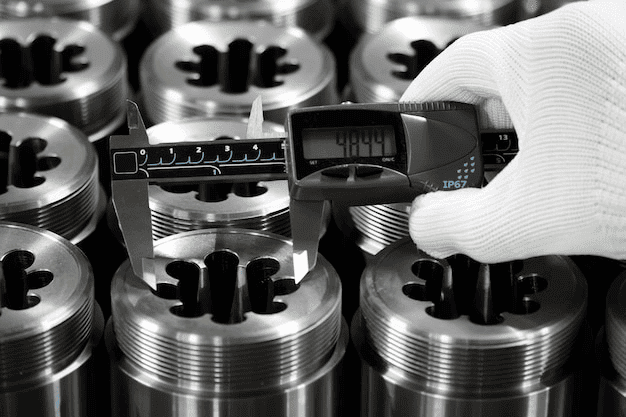
第一支合格料要测外形尺寸、壁厚、直线度与扭拧。外形用卡尺取三点,壁厚沿截面取四点,直线度放在平台上用塞尺或百分表,扭拧则看两端槽口的错位量。
数据记录下来后与图纸公差带比对,超差方向决定修模方向:外形偏大修工作带入口,壁厚不均调芯头或分流孔,扭拧则先查牵引与出料台的水平度。
工作带每次修 0.05—0.1mm 为宜,修多了会让流速突变,出现波浪或尺寸跳变。密齿截面还要注意齿部与底板的供料比例,只修外形容易把齿修薄。
同一套模在更换机台后必须重新确认首件,机台吨位与挤压速度不同,出料温度与尺寸会有差异。
连续生产时每 2 小时抽一支,测关键尺寸与外观;换锭、换模、调整参数后立即加抽。抽检数据按批次归档,客户要的时候能直接对应到生产时段。
对装配公差敏感的客户,我们会在包装上标注实测区间,减少到货后再筛选的工作量。
模具评估、齿形建议与挤压可行性判断不收费。常规截面可当天回复,定制件三个工作日内给出工艺路线与报价区间。